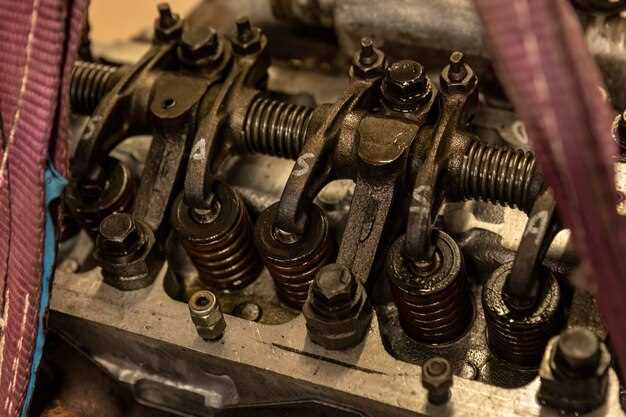
Процесс затяжки головки блока цилиндров представляет собой ключевой этап в конструкции силового агрегата, определяющий его работоспособность и надежность. Неправильная настройка может привести к нарушению герметичности и, в результате, к серьезным повреждениям. Поэтому важно иметь четкие данные о значениях, которые необходимо соблюдать.
Согласно спецификациям, для обеспечения необходимого давления следует использовать отпускной метод, который включает несколько этапов. Первоначальная затяжка происходит с помощью предварительного момента, затем выполняется равномерное распределение нагрузки. Обычной практикой считается использование динамометрического ключа для достижения указанных значений. Рекомендуется повторно проверять уровни динамической нагрузки после завершения сборки, чтобы гарантировать стабильность.
Для работы с шинами и анкерными болтами также важно соблюдать последовательность, рекомендованную производителем. Она направлена на минимизацию рисков и избежание перекосов. Как правило, это обозначается в виде диаграмм или таблиц, которые можно найти в руководстве по эксплуатации. Главное – не спешить и уделять достаточное внимание каждому шагу, чтобы минимизировать вероятность возникновения впоследствии критических проблем.
- Вот исправленный текст с убранными повторами слов:
- Двигатель 11186 момент затяжки ГБЦ
- Технические характеристики момента затяжки ГБЦ двигателя 11186
- Точные значения затяжки болтов головки блока цилиндров
- Последовательность затяжки болтов ГБЦ
- Необходимый инструмент для контроля момента
- Особенности повторной затяжки после прогрева
- Практические рекомендации по затяжке ГБЦ на двигателе 11186
- Подготовка поверхности головки блока перед затяжкой
- Частые ошибки при затяжке ГБЦ и способы их предотвращения
- Как определить правильное натяжение болтов без динамометрического ключа
- Влияние времени затяжки на герметичность и работу
- Порядок замены болтов ГБЦ и допустимость повторного использования
Вот исправленный текст с убранными повторами слов:
При установке головки блока цилиндров необходимо учитывать точные параметры затяжки. Рекомендуется использовать динамометрический ключ для достижения необходимого усилия. Это обеспечит надежное соединение и предотвратит возможные повреждения.
Процесс включает несколько этапов. Сначала следует очистить поверхности от загрязнений и старого герметика. Затем необходимо установить прокладку, убедившись в ее правильной ориентации. После этого можно приступать к затяжке.
Рекомендуется выполнять затяжку в несколько этапов, начиная с меньшего усилия и постепенно увеличивая его до требуемого значения. Это позволит равномерно распределить нагрузку и избежать деформации.
В таблице приведены рекомендуемые значения для различных этапов затяжки:
| Этап | Усилие (Нм) |
|---|---|
| Первый | 30 |
| Второй | 60 |
| Третий | 90 |
После завершения процесса рекомендуется провести проверку на наличие утечек. Это можно сделать с помощью специального оборудования или визуально, осматривая соединения.
Соблюдение этих рекомендаций обеспечит долговечность и надежность работы узла, что в свою очередь положительно скажется на общей производительности автомобиля.
Двигатель 11186 момент затяжки ГБЦ
Для головки блока цилиндров блока серии 11186 рекомендован крутящий момент, обеспечивающий надежное давление и герметичность без риска деформации. Крепежные болты необходимо затягивать в два этапа с последовательным увеличением усилия.
- Первичная фиксация – 20 Н·м;
- Финальная доводка – 90 Н·м.
Процесс сборки требует предварительного обезжиривания резьбы и обязательного использования нового комплекта уплотнительных колец или прокладок, чтобы избежать утечек.
Усилие требуется распределять по определенной схеме, начиная от центральных креплений и перемещаясь к периферийным, что предотвращает искривление плоскости соприкосновения.
При повторной сборке допускается использование контрольного усилия – 70 Н·м с последующим угловым доворотом на 90°. Следует исключать превышение указанного значения во избежание повреждения резьбы и деформации деталей.
- Резьбу очищать и смазывать графитовой пастой или моторным маслом;
- Проводить затяжку на прогретом агрегате, температура 70-80 °C;
- Следить за равномерностью усилия по всей окружности;
- Использовать динамометрический ключ с градуировкой не более 5 Н·м для точности.
Нарушение рекомендуемых параметров может привести к снижению компрессии, появлению протечек охлаждающей жидкости и масляных каналов.
Технические характеристики момента затяжки ГБЦ двигателя 11186
При сборке головки цилиндров особое внимание следует уделять значениям усилия, необходимым для обеспечения надежной герметичности и прочности соединений. Рекомендуемый уровень составляет 20-25 Н·м для начального этапа. Этот базовый параметр обеспечивает равномерное распределение нагрузки по всей поверхности фланца.
Процесс затяжки следует осуществлять по звёздчатой схеме, начинать от центральных болтов и продвигаться к краям. Такой подход минимизирует вероятность деформации головки и гарантирует её идеальное прилегание к блоку цилиндров.
Заключительный этап включает окончательную затяжку. Рекомендуемое значение составляет 70-80 Н·м. Эта величина обеспечивает надежную фиксацию детали и защищает от возможных утечек рабочей жидкости.
Важно контролировать состояние резьбы и использовать смазку на резьбе болтов. Это снижает трение и позволяет избежать повреждения резьбы, что может привести к необходимости замены крепежных элементов.
Периодический контроль за состоянием уплотнителей и герметиков также необходим. Находящиеся под давлением соединения требуют регулярной проверки для предотвращения утечек и потерь мощности.
Точные значения затяжки болтов головки блока цилиндров
При установке головки блока цилиндров необходимо строго следовать рекомендациям по затяжке болтов. Неправильные значения могут привести к утечкам, деформациям и другим серьезным проблемам. Для обеспечения надежного соединения важно учитывать последовательность и величину усилия.
Рекомендуется использовать динамометрический ключ для достижения точных значений. Обычно процесс затяжки включает несколько этапов, каждый из которых требует определенного усилия. Ниже приведены основные параметры для болтов, используемых в данной конструкции:
| Этап | Усилие (Нм) |
|---|---|
| Первый этап | 30 |
| Второй этап | 60 |
| Третий этап | 90 |
| Финальный этап | 120 |
Следует помнить о необходимости соблюдения указанной последовательности затяжки. Обычно это делается по спирали, начиная с центрального болта и двигаясь к краям. Такой подход обеспечивает равномерное распределение давления и предотвращает возможные трещины.
После завершения процесса рекомендуется провести повторную проверку усилия через определенный пробег, чтобы убедиться в надежности соединения. Это поможет избежать проблем в будущем и продлить срок службы узла.
Последовательность затяжки болтов ГБЦ
При сборке блока цилиндров необходимо строго придерживаться установленного порядка затягивания крепежных элементов. Эта процедура обеспечивает равномерное распределение усилия и предотвращает деформацию прокладки.
Первый шаг включает предварительное затягивание до значения, указанного в технической документации. Обычно это делается в два этапа: сначала затяжка по кругу, затем повторная – для выравнивания усилия.
Следующий этап – финальная затяжка. Рекомендуется выполнять ее в определенной последовательности, чтобы избежать перекоса. Обычно такая последовательность начинается с центрального крепежа и продолжается по спирали к краям.
К примеру, если у вас 10 болтов, порядок может быть следующим: 1-6-2-5-3-4-7-10-8-9. Это поможет достичь максимальной герметичности и избежать последующих проблем.
Важно учитывать, что каждая модель может иметь свои спецификации. Всегда проверяйте данные в инструкциях производителя, чтобы избежать ошибок.
На заключительном этапе необходимо проверить все соединения, чтобы убедиться в их надежности. После завершения, целесообразно провести тепловой тест для контроля возможной утечки.
Необходимый инструмент для контроля момента
Точный контроль усилия крепления головки блока требует специализированных приборов. Ключевым устройством выступает динамометрический ключ с диапазоном измерения от 10 до 120 Н·м. Допускается использование моделей с погрешностью не более ±3% для обеспечения надежности результата.
Рекомендуется выбирать ключ с возможностью установки фиксированного значения усилия, чтобы избежать ошибок при затягивании крепежных элементов.
- Предустановочный или цифровой динамометрический ключ с чёткой шкалой
- Набор удлинителей и переходников для удобного доступа к болтам
- Головки стандартного размера, соответствующие типоразмеру крепежа
- Отвёртка или вороток для предварительной затяжки
Перед началом работы рекомендуется проверить калибровку ключа на специализированном стенде или у производителя. Ключи с истекшим сроком поверки могут привести к неверной величине прилагаемой силы.
Дополнительно стоит запастись чистой тканью для удаления грязи и масла с рабочих поверхностей соединения, что влияет на равномерность распределения усилия.
Особенности повторной затяжки после прогрева
Рекомендуется проводить повторную затяжку после достижения рабочей температуры. Это позволяет избежать ослабления соединений в процессе эксплуатации. Оптимально, если повторная затяжка осуществляется через 20-30 минут после прогрева, когда температура стабилизируется.
При выполнении процедуры следует использовать динамометрический ключ, чтобы обеспечить точность. Необходимо следовать установленным значениям крутящего момента, так как превышение может привести к повреждению резьбы или самого элемента.
Важно также учитывать последовательность затяжки. Рекомендуется выполнять ее по спирали или крест-накрест, чтобы равномерно распределить нагрузку и избежать деформации. Это особенно актуально для соединений с большим количеством крепежных элементов.
После повторной затяжки стоит провести визуальный осмотр на предмет возможных утечек или деформаций. Регулярная проверка состояния соединений поможет предотвратить серьезные неисправности в будущем.
Практические рекомендации по затяжке ГБЦ на двигателе 11186
При выполнении работы по креплению головки блока цилиндров необходимо учитывать несколько ключевых аспектов. Прежде всего, важно использовать качественные инструменты, такие как динамометрический ключ, который обеспечит точность при приложении усилия.
Перед началом процесса рекомендуется тщательно очистить поверхности контакта. Убедитесь, что на прокладке и блоке нет остатков старого герметика или загрязнений. Это предотвратит возможные утечки и обеспечит надежное соединение.
Следующий шаг – это правильный порядок затяжки. Обычно рекомендуется начинать с центральных болтов, постепенно переходя к крайним. Это позволяет равномерно распределить нагрузку и избежать деформации. Убедитесь, что вы следуете схеме, указанной в технической документации.
Обратите внимание на последовательность и количество этапов затяжки. Обычно процесс включает несколько проходов с увеличением усилия. Например, первый проход может быть выполнен с меньшим значением, а последующие – с увеличением до необходимого уровня. Это важно для достижения оптимального результата.
Не забывайте о температурном режиме. Затяжка должна проводиться на холодном двигателе, так как нагрев может привести к изменению размеров деталей и, как следствие, к неправильному креплению.
После завершения работы рекомендуется провести проверку на наличие утечек. Это можно сделать, запустив двигатель и внимательно осмотрев область соединения. В случае обнаружения проблем, необходимо повторно проверить затяжку и, при необходимости, выполнить корректировку.
Соблюдение этих рекомендаций поможет обеспечить надежную работу и долговечность узлов, связанных с креплением головки блока цилиндров.
Подготовка поверхности головки блока перед затяжкой
Перед креплением крышки цилиндров необходимо тщательно очистить сопрягаемую плоскость от старого уплотнителя, масла, копоти и следов коррозии. Рекомендуется использовать специальное средство для удаления остатков прокладки, исключающее повреждения металла.
Поверхность следует проверить на наличие механических дефектов – трещин, выбоин, деформаций. Допускается контроль плоскостности при помощи щупа и металлической линейки с линейкой отклонений не более 0,05 мм на 100 мм длины. При превышении этого значения потребуется шлифовка или замена детали.
Удаление микрозагрязнений осуществляется обезжиривателем на основе изопропилового спирта. После этого поверхность рекомендуется осушить чистой безворсовой тканью. Отсутствие даже малейших следов жидкости обеспечит равномерное прилегание прокладки и снизит риск протечек.
При наличии ржавчины допускается её мягкое удаление мелкозернистой шкуркой или специальной металлической щёткой. Следует избегать чрезмерного стачивания, чтобы не менялись геометрические параметры фланца.
Перед установкой компонентов не рекомендуется использовать абразивные материалы, которые могут создать микротрещины. Оптимальный вариант – применение пластиковых скребков и неагрессивных химических очистителей.
Частые ошибки при затяжке ГБЦ и способы их предотвращения
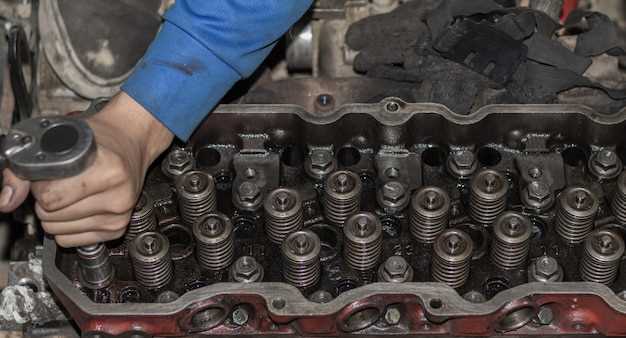
При установке головки блока цилиндров часто допускаются ошибки, которые могут привести к серьезным последствиям. Одна из распространенных проблем – неравномерное распределение усилия. Это может вызвать деформацию поверхности, что в свою очередь приведет к утечкам. Рекомендуется использовать динамометрический ключ, чтобы обеспечить точность при приложении силы.
Еще одной ошибкой является игнорирование последовательности затяжки. Неправильный порядок может вызвать перекос, что негативно скажется на герметичности соединения. Следует строго придерживаться рекомендаций производителя, которые обычно указываются в технической документации.
Недостаточная очистка поверхностей перед установкой также может стать причиной проблем. Остатки старого герметика или загрязнения могут нарушить контакт между элементами. Перед началом работы необходимо тщательно очистить обе поверхности, используя подходящие средства.
Не стоит забывать о необходимости проверки состояния прокладки. Поврежденная или изношенная прокладка не обеспечит необходимую герметичность. При замене головки блока цилиндров всегда используйте новую прокладку, соответствующую спецификациям.
Неправильный выбор герметика также может привести к утечкам. Используйте только те материалы, которые рекомендованы производителем. Это обеспечит надежное соединение и предотвратит возможные проблемы в будущем.
Наконец, важно следить за температурным режимом. Перегрев может вызвать изменение свойств материалов, что негативно скажется на герметичности. Убедитесь, что система охлаждения работает исправно, и следите за показателями температуры во время эксплуатации.
Как определить правильное натяжение болтов без динамометрического ключа
Для контроля усилия крепежа без применения динамометрического прибора применяют метод угловой затяжки. После начального равномерного прижима с предусмотренным предварительным усилием на шпильках вращают крепеж на фиксированный угол – обычно от 60° до 90°. Такой способ обеспечивает нужное давление без риска чрезмерного натягивания.
Определить подходящий угол можно исходя из класса прочности крепежных элементов и рекомендаций производителя. Для болтов с маркировкой 10.9 поворот на 90° при предварительном затягивании усилием около 30 Н·м обычно соответствует оптимальному усилию. Недостатком метода является необходимость фиксации начального момента, который при отсутствии ключа можно заменить равномерной затяжкой «от руки» с последующим измерением угла поворота.
Другой подход – использовать тест на упругость шпильки. После затягивания с усилием подручными средствами необходимо убедиться, что крепеж не проворачивается с минимальным приложением усилия, но при этом не слишком тугой. Для этого вставляют удлинитель и вручную оценивают степень сопротивления. Если элемент вращается легко, требуется дополнительное затягивание, если ощущается жесткость и повышенное сопротивление – крепеж можно считать закреплённым правильно.
Также рекомендуется применять контроль визуальных ориентиров на крепёжных элементах. Отметки, нанесённые маркером или краской перед началом работы, позволяют оценить величину поворота без инструментов. Такое решение обеспечивает повторяемость усилия и помогает избежать ошибок при отсутствии специализированных приборов.
Влияние времени затяжки на герметичность и работу
Время фиксации крепежных элементов головки цилиндров напрямую влияет на плотность прилегания поверхностей и предотвращение утечек рабочих жидкостей. Недостаточное удержание приводит к неполному распределению давления на прокладку, что увеличивает риск появления микротрещин и деформаций.
Задержка на этапе фиксации должна составлять не более 20-30 секунд для каждого этапа закручивания. Это обеспечивает равномерное натяжение и предотвращает перераспределение усилий после завершения работ.
Избыточное время фиксации может вызвать проскальзывание резьбы или преждевременное снятие нагрузки с крепежа, что снижает герметичность и повышает вероятность появления вибраций и посторонних шумов.
Оптимальный режим предусматривает:
- Пошаговый подход с интервалом между этапами не более 30 сек;
- Использование крутящего момента согласно рекомендациям производителя без превышения;
- Проверку состояния резьбы и уплотнительных элементов перед монтажом;
- Выполнение повторной фиксации после небольшого периода эксплуатации (примерно 100-200 км пробега) для компенсации усадки прокладки.
Корректное соблюдение временных интервалов предотвращает деформацию компонентов, сохраняет стабильность давления в цилиндрах и исключает риск прорыва газов и охлаждающей жидкости в камеры сгорания. Это непосредственно влияет на долговечность узла и поддержание эксплуатационных характеристик агрегата.
Порядок замены болтов ГБЦ и допустимость повторного использования
При демонтаже крепежных элементов головки цилиндров с высокими требованиями к прочности рекомендуется однократная эксплуатация крепежа. Использование повторно тех же болтов возможно лишь при детальном визуальном и измерительном контроле: отсутствие деформаций, трещин, следов растяжения и коррозии.
При сборке новые шпильки необходимо устанавливать согласно последовательности, начиная с центральных и двигаясь к периферии, равномерно затягивая с увеличением крутящего усилия. Конкретный шаг закручивания – сначала 20 Н·м, затем 60 Н·м, и завершающий этап – 90 градусов поворота болта.
Если используется старый крепежный элемент, следует проверять остаточный предел текучести и жесткость резьбы. При любых сомнениях в качестве рекомендуется заменить фиксирующие детали на новые изделия, сертифицированные под данный тип агрегата.
Частая практика повторного монтажа без замены приводит к снижению прижимной силы и возможным протечкам. Это не допускается на ответственных узлах с герметизацией систем высокого давления.
Необходимость использования новых болтов особенно актуальна при ремонте после перегрева, деформации корпуса или при первом крупном обслуживании. Металлические крепежи с классом прочности 10.9 или выше обеспечивают требования к надежности и долговечности соединения.


