При обслуживании двигателя, особенно в моделях с шестью цилиндрами, таких как рассматриваемый агрегат, точность в работе с крепежными элементами головки блока цилиндров играет ключевую роль. Неправильная фиксация может привести к серьезным последствиям, включая утечки масла и перегрев. Поэтому важно следовать рекомендациям производителя и использовать правильные инструменты.
Для достижения оптимального результата необходимо учитывать последовательность и величину усилия, применяемого к каждому крепежному элементу. Рекомендуется использовать динамометрический ключ, который обеспечит необходимую точность. Важно также следить за состоянием резьбы и при необходимости использовать смазку, чтобы избежать заедания и повреждения деталей.
При выполнении данной процедуры стоит обратить внимание на порядок затяжки, который обычно указывается в технической документации. Это поможет равномерно распределить нагрузку и предотвратить деформацию головки блока. Не забывайте проверять состояние прокладок и заменять их при необходимости, так как это также влияет на герметичность соединения.
- Вот исправленный текст с убранными повторами слов:
- Момент затяжки болтов ГБЦ Mitsubishi Pajero 6G72
- Технические параметры затяжки болтов 6G72
- Нормируемые моменты затяжки головки блока цилиндров
- Последовательность затяжки ГБЦ
- Инструменты для контроля момента затяжки
- Допустимые отклонения и последствия перетяжки
- Практические советы при затяжке болтов ГБЦ Mitsubishi Pajero 6G72
- Техника нанесения смазки на гайки
- Проверка состояния болтов перед использованием
- Обработка блока при повторной сборке
- Как избежать ошибок при динамометрической затяжке
Вот исправленный текст с убранными повторами слов:
При установке головки блока цилиндров необходимо учитывать точные параметры для достижения надежного соединения. Рекомендуется использовать динамометрический ключ, чтобы обеспечить равномерное распределение усилия на крепежные элементы.
Процесс включает несколько этапов. Сначала следует очистить поверхности от загрязнений и старого герметика. Затем необходимо установить прокладку, убедившись в ее правильной ориентации. После этого можно приступать к последовательной затяжке крепежа.
Рекомендуется следовать схеме, которая включает несколько этапов: начальная затяжка с меньшим усилием, затем поэтапное увеличение до требуемого значения. Это позволяет избежать деформации и гарантирует надежное соединение.
| Этап | Усилие (Нм) |
|---|---|
| Первоначальная затяжка | 30 |
| Основная затяжка | 80 |
| Финальная затяжка | 100 |
После завершения процесса рекомендуется провести проверку на наличие утечек. Это можно сделать с помощью специального оборудования или визуально, осматривая соединения на предмет масла или антифриза.
Соблюдение этих рекомендаций обеспечит долговечность и надежность работы двигателя. Регулярные проверки состояния крепежных элементов также помогут
Момент затяжки болтов ГБЦ Mitsubishi Pajero 6G72
При работе с головкой блока цилиндров на данном двигателе необходимо соблюдать определенные параметры для обеспечения надежности соединений. Рекомендуемая величина для крепежных элементов составляет 100 Нм при первичном этапе затягивания. Этот процесс требует использования динамометрического ключа, чтобы избегать чрезмерных усилий и повреждений.
Второй этап заключается в выполнении последовательного дотягивания до 120 Нм. Третий шаг подразумевает финальную проверку прижимной силы на уровне 150 Нм, что позволит гарантировать герметичность и надежное соединение.
Важно проводить процедуру в правильном порядке, начиная с центрального болта и постепенно перемещаясь к краям. Это поможет избежать искажений и обеспечит равномерное распределение усилия по всей поверхности.
Рекомендуется проводить повторную проверку через 500-1000 километров после установки, чтобы убедиться в отсутствии ослаблений соединений. Использование новых крепежных элементов также повысит надежность всей конструкции.
Технические параметры затяжки болтов 6G72
При сборке головки блока цилиндров двигателя 6G72 необходимо учитывать точные значения для обеспечения надежной работы. Рекомендуемое значение для первого этапа – 30 Нм. Это начальная затяжка, которая позволяет равномерно распределить нагрузку по поверхности.
На втором этапе следует увеличить усилие до 60 Нм. Это значение обеспечивает более плотное соединение и предотвращает возможные утечки. Важно использовать динамометрический ключ для достижения точности.
Третий этап включает в себя окончательную затяжку с усилием 90 Нм. Это значение гарантирует, что соединение будет надежным и устойчивым к вибрациям и термическим изменениям.
После завершения всех этапов рекомендуется провести повторную проверку на предмет возможного ослабления. Это особенно актуально после первых нескольких циклов работы двигателя.
При выполнении всех операций следует соблюдать последовательность затяжки, которая обычно начинается с центрального болта и движется к краям. Это позволяет избежать деформации головки блока цилиндров.
Использование смазки на резьбе может помочь достичь более точных значений усилия, однако следует учитывать, что это может изменить фактические параметры затяжки. Поэтому важно следовать рекомендациям производителя.
Нормируемые моменты затяжки головки блока цилиндров
Для обеспечения герметичности и надежности крепежа головки цилиндров необходимо соблюдать точные значения усилия. Рекомендуемый показатель для данного силового агрегата составляет 88 Н·м при первоначальном закреплении деталей. После первичного закрепления следует выполнить дополнительное вращение на 90°, а затем еще один этап завершающего вращения на 90°, что обеспечивает равномерное распределение нагрузки по поверхности.
Использование динамометрического ключа обязательно для контроля прилагаемого усилия, чтобы избежать деформации и повреждений резьбы. Порядок подтягивания крепежа начинается с центральных элементов и продолжается по спирали наружу, что минимизирует перекосы и повышает качество соединения.
При повторном обслуживании или разборке рекомендуется заменить фиксирующие элементы на новые, так как повторное использование снижает способность удерживать заданное усилие. Смазка контактных поверхностей и резьбы запрещена, за исключением случаев, когда производитель явно указывает на применение специальных составов, влияющих на коэффициент трения.
Особое внимание уделяется контролю последовательности и величины приложенного усилия, так как неправильный порядок или избыточное натяжение могут привести к возникновению трещин и нарушению герметичности камеры сгорания.
Последовательность затяжки ГБЦ
Для правильного закрепления головки блока цилиндров необходимо выполнять операцию в несколько этапов, строго соблюдая порядок крепежных элементов. Сначала рекомендуется слегка прижать крепежи, двигаясь от центра к краям, чтобы избежать деформации корпуса. Затем пройтись по тем же элементам с усилием 30 Н·м, сохраняя ту же схему.
После предварительного этапа следует выполнить основную фиксацию с усилием 60 Н·м, двигаясь в заданном порядке: центральные крепежи сначала, затем наружные, по диагонали. Финальный этап – контрольный проход с усилием 90 Н·м, который проводится в том же порядке, обеспечивая равномерное распределение нагрузки.
Важно использовать динамометрический ключ и соблюдать указанные параметры, чтобы избежать повреждений и обеспечить надежность соединения. Все крепежи должны быть чистыми, без следов масла или загрязнений, что влияет на точность усилия. При повторной сборке рекомендуется заменить крепежные элементы на новые, если они рассчитаны на одноразовое применение.
Инструменты для контроля момента затяжки
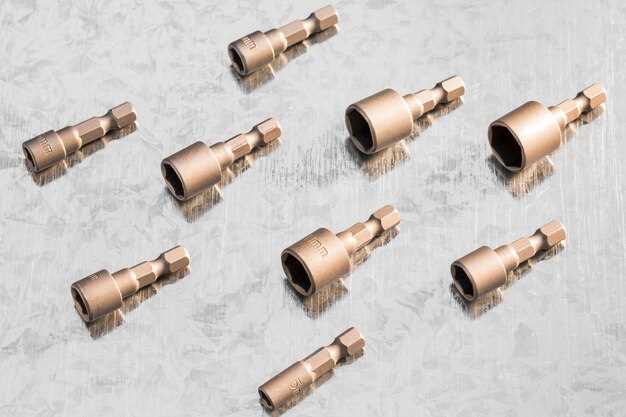
Для достижения необходимого уровня натяжения крепежных элементов используются различные инструменты. Каждый из них имеет свои особенности и предназначение.
- Динамометрический ключ – основной инструмент для контроля усилия. Он позволяет точно измерять силу, прикладываемую к крепежу. Существуют модели с механическим и электронным измерением. Рекомендуется выбирать ключ с диапазоном, соответствующим требованиям конкретного узла.
- Торцевые головки – используются совместно с динамометрическим ключом. Важно выбирать головки, которые подходят по размеру и типу крепежа. Наличие магнитного держателя может облегчить работу.
- Уровень – помогает проверить правильность установки элементов. Особенно актуален при работе с длинными и тяжелыми деталями, где важно избежать перекосов.
- Калибры – используются для проверки размеров и состояния резьбы. Это позволяет избежать проблем с крепежом, который может быть поврежден или неправильно подобран.
При выборе инструментов стоит учитывать следующие аспекты:
- Диапазон измерений – должен соответствовать требованиям конкретного узла.
- Качество материалов – инструменты должны быть прочными и надежными.
- Удобство использования – эргономика и вес инструмента могут повлиять на комфорт работы.
Регулярная проверка и калибровка инструментов обеспечит точность и надежность в работе. Использование качественных инструментов значительно снижает риск повреждения деталей и повышает долговечность соединений.
Допустимые отклонения и последствия перетяжки
Для крепежных элементов головки блока цилиндров допускается разброс усилий ±10% от рекомендуемого значения. Отклонение свыше этого интервала ведет к снижению надежности соединения и увеличению риска деформации деталей.
- Недостаточное усилие вызывает ослабление соединения, что приводит к протечкам охлаждающей жидкости и масла.
- Избыточное давление способствует растяжению и снижению прочности резьбы, что ускоряет износ и возможно разрушение крепежных элементов.
Перетягивание вызывает:
- Появление микротрещин в корпусе блока и крышке.
- Деформацию прокладки, что ведет к потере герметичности и повышенному расходу антифриза.
- Ослабление резьбовых соединений из-за пластической деформации, требующее замены деталей.
Для предотвращения негативных последствий при сборке рекомендуется использовать динамометрический ключ и строго соблюдать установленные параметры усилий. В случае повторной сборки, перед повторным применением следует проверить состояние резьбы и при необходимости заменить крепеж.
Практические советы при затяжке болтов ГБЦ Mitsubishi Pajero 6G72
При выполнении работы с головкой блока цилиндров важно учитывать несколько ключевых аспектов, чтобы обеспечить надежное соединение и избежать повреждений. Следуйте этим рекомендациям для достижения наилучших результатов.
Перед началом процесса убедитесь, что все детали чистые и свободные от загрязнений. Это поможет избежать неправильного контакта и обеспечит равномерное распределение нагрузки.
Используйте динамометрический ключ, чтобы точно контролировать усилие. Это позволит избежать перерасхода и недостачи, что может привести к деформации или утечкам. Рекомендуется следовать последовательности затяжки, указанной в руководстве по эксплуатации.
Обратите внимание на порядок, в котором следует затягивать крепежные элементы. Обычно это делается в несколько этапов, начиная с центральных и двигаясь к краям. Это помогает равномерно распределить давление и предотвратить перекос.
Перед началом работы проверьте состояние прокладок. Если они изношены или повреждены, замените их на новые. Это обеспечит герметичность соединения и предотвратит утечки.
После завершения процесса рекомендуется провести повторную проверку усилия через определенное время. Это поможет убедиться, что все элементы остаются на месте и не ослабли.
| Этап | Описание |
|---|---|
| 1 | Очистка всех деталей и поверхностей. |
| 2Подготовка резьбовых соединений перед затяжкой
Перед началом работы с резьбовыми соединениями необходимо провести тщательную подготовку. Это включает в себя очистку всех деталей от загрязнений, масла и ржавчины. Используйте специальные очистители или растворители, чтобы обеспечить идеальную поверхность для контакта. Следующий шаг – проверка состояния резьбы. Убедитесь, что нет повреждений, таких как заусенцы или трещины. При необходимости используйте резьбовые метчики для восстановления формы резьбы. Это поможет избежать проблем в процессе соединения. Важно также использовать подходящие смазочные материалы. Для большинства соединений рекомендуется применять специальные составы, которые уменьшают трение и обеспечивают равномерное распределение нагрузки. Наносите смазку равномерно на резьбу, избегая излишков. Перед установкой деталей проверьте их на совместимость. Убедитесь, что все элементы соответствуют друг другу по размеру и типу. Это предотвратит возможные проблемы в будущем. Наконец, подготовьте инструменты. Убедитесь, что используемые ключи и другие приспособления находятся в хорошем состоянии и подходят для работы с конкретными соединениями. Это обеспечит надежность и безопасность в процессе сборки. Техника нанесения смазки на гайки
Правильное нанесение смазки на гайки способствует улучшению их работы и предотвращает коррозию. Для достижения оптимального результата следует учитывать несколько аспектов. Выбор смазки. Используйте специализированные составы, такие как графитные или молибденовые пасты. Они обеспечивают отличные антикоррозийные свойства и уменьшают трение. Подготовка поверхности. Перед нанесением смазки очистите гайки от грязи и ржавчины. Это можно сделать с помощью щетки или растворителей. Чистая поверхность обеспечивает лучшее сцепление смазки. Нанесение смазки. Используйте кисть или распылитель для равномерного распределения состава. Наносите смазку на резьбу и под головку гайки. Избегайте избыточного количества, чтобы не допустить загрязнения окружающих деталей. Контроль толщины слоя. Оптимальная толщина смазочного слоя должна быть минимальной, но достаточной для обеспечения защиты. Избыток может привести к снижению прочности соединения. Проверка. После нанесения смазки проверьте соединение на наличие излишков. Убедитесь, что смазка не попадает на другие элементы, которые могут быть повреждены. Следуя этим рекомендациям, можно значительно повысить надежность и долговечность соединений, что особенно важно в условиях повышенных нагрузок. Проверка состояния болтов перед использованиемПеред установкой крепежных элементов необходимо тщательно осмотреть их на наличие повреждений. Обратите внимание на коррозию, трещины и деформации. Даже незначительные дефекты могут привести к снижению прочности соединения. Рекомендуется использовать специальный инструмент для проверки геометрии. Измерьте диаметр и длину, чтобы убедиться, что они соответствуют требованиям. Неправильные размеры могут вызвать проблемы при монтаже. Проверьте резьбу на наличие заусенцев и повреждений. Используйте щетку или специальный инструмент для очистки. Если резьба повреждена, замените элемент на новый. Обратите внимание на состояние головки. Она должна быть ровной и не иметь следов износа. Если есть следы от предыдущих установок, это может указывать на необходимость замены. Перед установкой рекомендуется провести обработку антикоррозийным составом. Это поможет предотвратить дальнейшее разрушение материала и обеспечит надежное соединение. Не забывайте о правильном хранении крепежных элементов. Держите их в сухом месте, защищенном от влаги и загрязнений. Это поможет сохранить их в хорошем состоянии до момента использования. Обработка блока при повторной сборкеПри повторной сборке двигателя необходимо уделить внимание обработке блока цилиндров. Это обеспечит надежную работу и долговечность агрегата. Перед началом сборки выполните следующие шаги:
После подготовки блока следует обратить внимание на следующие аспекты:
При установке блока на место важно следить за правильной ориентацией всех элементов. Убедитесь, что все отверстия совпадают, и нет перекосов. Завершив сборку, проведите проверку на наличие утечек и убедитесь в отсутствии посторонних шумов при запуске двигателя. Это позволит избежать серьезных проблем в будущем. Как избежать ошибок при динамометрической затяжке
Значение точности при проведении динамометрических операций нельзя недооценивать. Ошибки могут привести к повреждениям компонентов и снижению их работоспособности. Чтобы этого избежать, следуйте нескольким советам. Проверка инструмента. Убедитесь, что ваш динамометрический ключ откалиброван и функционирует правильно. Регулярно проверяйте его в сервисе, чтобы избежать неправильных показаний. Правильная подготовка. Перед началом работы очистите поверхности, где будут установлены крепежные детали. Любые загрязнения могут повлиять на точность схватывания. Соблюдение порядка. При установке элементов следуйте установленной последовательности. Обычно это указано в руководстве по ремонту, и его не стоит игнорировать. Контроль силы натяжения. Убедитесь, что при каждом шаге вы корректно применяете нужное усилие. Не спешите, так как это может привести к недозатяжке или перетяжке. Визуальная проверка. По завершении работы проведите осмотр для выявления возможных повреждений или неправильной установки деталей. Это поможет выявить ошибки на ранних стадиях. Используйте смазочные материалы. Некоторые производители рекомендуют применять специальные жидкости или пасты для минимизации трения. Это может помочь добиться более равномерного затяжки. Ответственное отношение. Будьте внимательны и терпеливы в процессе. Уделяйте достаточно времени на каждый этап работы и избегайте спешки, чтобы обеспечить надёжность соединений. Следуя этим инструкциям, вы сможете снизить риск ошибок и обеспечить долговечность собранных узлов.  Возрождение легендарной марки подарило российскому
 Автомобиль давно перестал быть для художников только
 Пряные травы и эфиромасличные культуры занимают особое
 Появление OMODA C7 стало одним из наиболее заметных
 Владельцы автомобилей всё чаще оказываются перед непростым
 Каждый автовладелец, решивший расстаться со своим автомобилем
 Автомобильная отрасль активно использует цифровые технологии
|