Процесс обновления взаимосвязанной системы двигателей требует внимательного подхода. Успешное выполнение таких операций зависит от ряда факторов, включая тщательную диагностику износа деталей. Часто причиной серьезных неисправностей становятся деформации элементов, что негативно сказывается на работе всего агрегата.
На сегодняшний день большое внимание уделяется выбору подходящих материалов и технологий для ремонтов. Некоторые автолюбители предпочитают восстановление оригинальных комплектующих, тогда как другие выбирают замену на аналогичные или улучшенные детали. Важно учитывать, что правильный выбор позволит повысить надежность работы агрегата и снизить вероятность повторных ремонтов в будущем.
Практический опыт показывает, что заработка на этих узлах может потребовать глубоких знаний и аккуратного подхода. Рекомендуется заранее ознакомиться с рекомендациями и отзывами о конкретных вариантах ремонта, а также задействовать профессионалов в этой области для решения более сложных задач, требующих специального оборудования.
- Подготовка к восстановлению постели распредвала
- Оценка состояния постели распредвала
- Необходимые инструменты и материалы
- Снятие головки блока цилиндров
- Очистка рабочей поверхности
- Процесс восстановления постели распредвала
- Выбор метода восстановления
- Проведение сварочных работ
- Обработка постели после восстановления
- Установка распредвала и проверка зазоров
- Тестирование работы двигателя после восстановления
Подготовка к восстановлению постели распредвала
Перед началом работы необходимо собрать все необходимые инструменты и материалы. Это обеспечит бесперебойный процесс и минимизирует время на поиск нужных предметов.
- Ключи и головки различных размеров для демонтажа деталей.
- Динамометрический ключ для соблюдения необходимых моментов затяжки.
- Набор отверток, включая плоские и крестовые.
- Специальные приспособления для снятия и установки компонентов.
- Чистящие средства и растворители для подготовки поверхностей.
- Новые прокладки и уплотнители для замены изношенных элементов.
Следующий этап – оценка состояния деталей. Визуальный осмотр поможет выявить трещины, износ или другие повреждения. Рекомендуется использовать микрометр для измерения износа и проверки геометрии.
Важно обеспечить чистоту рабочего места. Удалите пыль и грязь, чтобы избежать попадания частиц в механизм. Используйте защитные перчатки и очки для безопасности.
Перед началом работ ознакомьтесь с технической документацией. Это поможет избежать ошибок и упростит процесс. Обратите внимание на последовательность демонтажа и монтажа, чтобы не допустить путаницы.
Не забудьте подготовить место для хранения снятых деталей. Используйте контейнеры или органайзеры, чтобы избежать потери мелких элементов.
При наличии специального оборудования, такого как шлифовальные машины или станки, убедитесь в их исправности и готовности к использованию. Это позволит выполнить работу качественно и быстро.
Оценка состояния постели распредвала
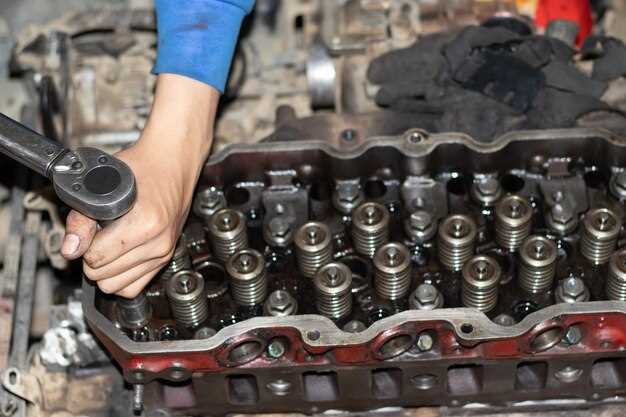
Первым шагом к диагностике опор для оси распредвального вала служит проверка геометрии посадочных отверстий. Необходимо измерить диаметр и круглость каждого ложемента с помощью микрометра или нутромера. Отклонения более 0,1 мм способны вызвать люфт и ускоренный износ деталей.
Второй метод – визуальный осмотр заплечиков на предмет задиров, царапин и следов коррозии. Глубокие повреждения могут привести к нарушению совмещения и ухудшению смазывания шейки вала.
Контроль посадочной поверхности проводят с применением индикаторной стойки. Горизонтальные и вертикальные смещения превышающие 0,05 мм указывают на необходимость вмешательства для восстановления точности.
Измерение продольного люфта оси позволяет определить степень износа опорных элементов. Значение превышающее 0,15 мм свидетельствует о критическом состоянии и снижении эффективности механизма.
Особое внимание уделяется состоянию канавок маслонаправляющих. Засорение и деформация ухудшают циркуляцию масла и способствуют перегреву узла.
Рекомендуется также проверить сопряжённые поверхности под подшипники, используя щупы толщиной от 0,02 до 0,1 мм. Выявленные зазоры свыше нормативных значений требуют корректировки посадочных узлов.
Необходимые инструменты и материалы
Для выполнения работы потребуется набор специализированных инструментов и комплектующих. В первую очередь, обратите внимание на наличие комплекта ключей – лучше всего подойдут как часто используемые гаечные ключи, так и наборы с головками различных размеров.
Не забудьте про торцевые головки, которые позволяют добраться до труднодоступных крепежей. Генераторный и динамометрический ключи будут полезны для соблюдения правильного момента затяжки.
Для обеспечения качественного монтажа потребуется векторный инструмент, который поможет установить детали на месте без повреждений. Пробоец или молоток также могут пригодиться для легкого легкого подбивания.
Набор прокладок и герметики – еще один важный компонент. Они обеспечивают герметичность соединений, поэтому их выбор следует рассматривать внимательнее.
Для смазки подойдут масла и смазочные материалы, соответствующие рекомендациям производителя. Закажите специальные жидкие составы, которые помогут продлить срок службы механизма.
Наконец, потребуется инструмент для проверки состояния деталей: штангенциркуль и нутромер. С их помощью можно оценить износ и провести необходимые замены.
Снятие головки блока цилиндров
Перед началом работ соберите необходимые инструменты: ключи, динамометр, отвертки и лак для повреждений. Убедитесь, что двигатель остыл, чтобы избежать ожогов и повреждений.
Снимите аккумулятор и все электрические соединения, относящиеся к головке. Закройте открытые порты, чтобы предотвратить попадание грязи.
Отсоедините все системы, связанные с головкой: впускной и выпускной коллекторы, а также системы охлаждения. На этом этапе стоит внимательно маркировать провода и шланги.
С помощью динамометрического ключа ослабьте болты крепления. Методично двигайтесь от центра к краям, следуя схеме, предусмотренной производителем. Этот подход предотвращает деформацию головки.
После откручивания болтов аккуратно поднимите головку. Если она не поддается, проверьте наличие остатков герметика или коррозии. Используйте специальные инструменты для удаления, чтобы избежать повреждений.
После снятия головки проверьте поверхность на наличие трещин и порывов. Промойте каналы для охлаждения, чтобы удалить отложения. Это предотвращает дальнейшие проблемы с системой.
Постоянно проверяйте состояние прокладки, так как поврежденные элементы могут привести к утечкам и перегреву. Замените ее при необходимости перед установкой.
Очистка рабочей поверхности
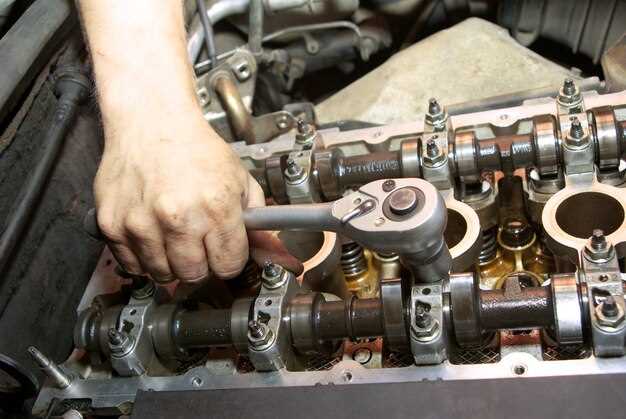
Перед началом сборки необходимо тщательно подготовить рабочую область. Это включает в себя удаление загрязнений, остатков масла и других веществ, которые могут повлиять на качество соединения.
Рекомендуется использовать следующие методы и инструменты:
- Механическая очистка: Используйте металлические щетки или скребки для удаления крупных загрязнений. Будьте осторожны, чтобы не повредить поверхность.
- Химическая очистка: Применяйте специальные очистители, которые эффективно удаляют масло и грязь. Обратите внимание на состав, чтобы избежать коррозии.
- Промывка: После механической и химической очистки промойте поверхность чистой водой. Это поможет удалить остатки химикатов и загрязнений.
После очистки проверьте поверхность на наличие повреждений. Если есть царапины или неровности, их следует устранить с помощью шлифовки или полировки.
Для достижения наилучшего результата рекомендуется использовать чистые и сухие инструменты. Это предотвратит повторное загрязнение и обеспечит качественное соединение при сборке.
Завершив очистку, дайте поверхности высохнуть перед дальнейшими действиями. Это обеспечит надежное сцепление и долговечность соединений.
Процесс восстановления постели распредвала
После визуального осмотра следует измерить параметры посадочных мест с помощью микрометра. Это поможет определить степень износа и необходимость в дальнейших действиях. Если размеры превышают допустимые значения, потребуется применение специальных методов для коррекции.
Одним из распространенных способов является использование хромирования. Этот процесс включает в себя нанесение слоя хрома на изношенные участки, что восстанавливает их первоначальные размеры и улучшает износостойкость. Хромирование требует высокой точности и соблюдения технологии, чтобы избежать дальнейших проблем.
Другим методом является использование специальных вставок или втулок. Они изготавливаются из прочных материалов и устанавливаются в места, где произошло значительное разрушение. Важно правильно выбрать материал вставки, чтобы он соответствовал характеристикам оригинала.
После выполнения всех операций необходимо провести шлифовку и полировку восстановленных участков. Это обеспечит гладкость поверхности и минимизирует трение при работе механизма. Завершающим этапом является сборка всех компонентов и проверка на наличие люфта и других дефектов.
| Этап | Описание |
|---|---|
| Диагностика | Снятие головки блока и осмотр на наличие повреждений. |
| Измерение | Определение размеров посадочных мест с помощью микрометра. |
| Хромирование | Нанесение слоя хрома для восстановления размеров и улучшения износостойкости. |
| Вставки | Установка специальных втулок в местах разрушения. |
| Шлифовка | Обработка восстановленных участков для достижения гладкости. |
| Сборка | Сборка всех компонентов и проверка на люфт. |
Выбор метода восстановления
При повреждении опорных элементов распределительного механизма существует несколько подходов. Необходимо учитывать степень износа, предназначение автомобиля и финансовые возможности.
Основные методы:
- Точечная сварка. Этот способ подходит для устранения незначительных дефектов. Использовать сварку стоит только в случае отсутствия больших трещин, так как это может привести к дальнейшей деформации.
- Химическая сварка. Применяется для восстановления деталей с высокой степенью износа. Этот метод позволяет заполнять поврежденные участки специальными составами, которые обеспечивают прочность.
- Механическая обработка. Выбор этого способа актуален при наличии возможности точной обработки. После восстановления детали их поверхность выравнивают, что обеспечивает высокую точность.
- Литье. При серьезных повреждениях может понадобиться изготовление новых деталей. Этот метод подходит для случаев, когда восстановить невозможно, а замена чрезмерно дорога.
- Ультразвуковая очистка. Эффективна для удаления загрязнений и старых смазок. Этот процесс поможет подготовить поверхность перед другими методами.
Рекомендуется выбирать метод, основываясь на анализе характеристик объекта. Каждый подход имеет свои преимущества и недостатки, и выбор должен быть сделан с учетом долговечности и эксплуатационных условий. Также важно учитывать стоимость каждого из методов для достижения максимальной эффективности при оптимальных затратах.
Проведение сварочных работ
Сварочные работы требуют точности и соблюдения технологий. Для начала необходимо подготовить детали: очистить их от загрязнений, ржавчины и старого покрытия. Это обеспечит качественное соединение и предотвратит дефекты.
Выбор сварочного аппарата зависит от материала и толщины соединяемых элементов. Для легких металлов подойдут инверторные сварочные аппараты, а для более толстых – полуавтоматы или аргонодуговая сварка. Важно правильно настроить параметры: ток, напряжение и скорость подачи проволоки.
Перед началом сварки рекомендуется провести пробный шов на обрезках того же материала. Это позволит оценить настройки и избежать ошибок на основных деталях. При сварке следует контролировать температуру, чтобы избежать перегрева и деформации.
Использование защитного газа, например, аргона, улучшает качество шва и предотвращает окисление. Необходимо также обеспечить хорошую вентиляцию рабочего места, чтобы избежать накопления вредных газов.
После завершения сварки швы нужно проверить на наличие трещин и пор. Для этого можно использовать визуальный осмотр и ультразвуковую диагностику. При необходимости швы обрабатываются шлифовальными инструментами для достижения нужной формы и качества поверхности.
Заключительный этап включает в себя антикоррозийную обработку соединений. Это защитит сварные швы от воздействия внешней среды и продлит срок службы деталей. Используйте качественные грунтовки и краски, подходящие для данного типа металла.
Обработка постели после восстановления
После восстановления зоны опоры вала требуется точная механическая доработка для обеспечения правильного сопряжения с валом. Поверхность тщательно шлифуется дисковой шлифовальной машиной с зернистостью не грубее 320, чтобы устранить неровности и следы ремонта.
Следующим этапом выполняется хонингование с абразивом зернистостью 400–600, что создаёт микрофактуру, способствующую масляной пленке и снижению трения. Рекомендуется использовать специализированное устройство с постоянным контролем усилия для равномерного удаления материала без деформаций.
Обязательна проверка геометрии после обработки, особенно перпендикулярности поверхности относительно оси сопряжения. Допуск овальности не должен превышать 0,02 мм, а биения – 0,01 мм. Для контроля применяются щупы и микрометры с точностью не ниже 0,005 мм.
Заключительным шагом служит промывка рабочей зоны растворителями, удаляющими остатки абразивных частиц и посторонних веществ. Высушивание следует проводить сжатым воздухом, уделяя внимание каналам для подачи масла, чтобы избежать загрязнений.
При обработке нужно соблюдать температурный режим не выше 40°C, чтобы не вызвать расширения металла и искажения размеров. Допускается нанесение специализированных антифрикционных составов для продления ресурса контакта после монтажа.
Установка распредвала и проверка зазоров
Перед монтажом необходимо тщательно очистить размещение элемента от грязи и остатков старой смазки. Важно проверить состояние всех уплотнителей и прокладок. При повреждении их следует заменить.
Установка производится в последовательности, обратной демонтажу. Необходимо аккуратно вставить вал, следя за точным совмещением пазов и шпонок. При этом стоит воспользоваться специальной смазкой для элементов, чтобы уменьшить трение при первом запуске.
После завершения установки следует выполнить проверку зазоров. Используйте щупы для измерения промежутков между валом и его опорами. Зазоры должны соответствовать указанным данным в технической документации. Если значения выходят за пределы нормы, это может привести к износу или повреждению.
Регулировка производится с учетом изношенности или замененных элементов. При необходимости подберите проставки или другие методы для достижения нужных характеристик. Важно следить за правильной натяжкой цепи или ремня в приводе, так как это также влияет на работу системы.
По завершении проверки и регулировки рекомендуется провести пробный запуск двигателя. Прослушайте его работу на наличие посторонних шумов и внимательно следите за поведением системы в первые минуты работы. При подозрениях на нестабильность стоит повторить проверку зазоров и установленных параметров.
Тестирование работы двигателя после восстановления
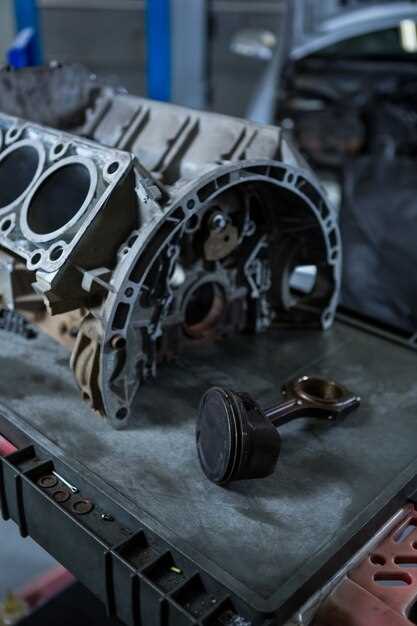
После завершения ремонта головной части блока цилиндров важно провести ряд проверок, чтобы убедиться в надлежащем функционировании агрегата.
Первым шагом является визуальный осмотр. Убедитесь, что между компонентами нет утечек масла, охлаждающей жидкости или других жидкостей. Проверьте все подключения и крепления на наличие повреждений.
Далее, важно провести компрессионные испытания. Этот тест позволяет оценить состояние цилиндров и выяснить, нет ли утечек газов через поршни или клапаны. Нормальные значения компрессии должны находиться в пределах 12-14 атм.
Следующий этап – запуск мотора. Обратите внимание на звуки двигателя. Неправильная работа может сигнализировать о проблемах, таких как неправильная установка или заклинивание компонентов. Слушайте стуки, шорохи или другие необычные звуки.
При работе двигателя следует обратить внимание на холостой ход. Газовый нож – это хороший способ проверить стабильность работы. Убедитесь, что обороты находятся в норме, не опускаются ниже 700 об/мин.
Тестирование также включает проверку работы системы зажигания. Используйте стробоскоп для синхронизации зажигания. Убедитесь, что угол опережения в пределах нормы и корректен.
Не забудьте провести анализ выхлопных газов. Загрязнение сигнализирует о неполной сгораемости топлива или нарушениях в системе. Для этого можно воспользоваться газоанализатором.
| Элемент | Норма | Комментарий |
|---|---|---|
| Компрессия (атм) | 12-14 | Проверить при помощи компрессометра |
| Холостой ход (об/мин) | 700-900 | Следить за колебаниями |
| Угол зажигания (градусы) | 8-12 | Проверить с помощью стробоскопа |
| Уровень загрязнения выхлопа | Нормы по газоанализатору | Циркуляция работает корректно |


